洁净气路工程 高纯气体集中供气系统管道安装要点与现场施工解析

一、引言
在半导体、微电子、光伏、生物医药及精密分析等高端制造领域,高纯气体的纯度直接影响产品质量与生产良率。洁净气路工程中的管道安装与高纯气体集中供气设备,是保障气体从源头到使用点全程无污染的关键环节。本文结合施工现场的管道设备安装实践,系统梳理洁净气路管道安装的核心技术与注意事项。
二、洁净气路工程的基本要求
洁净气路工程的核心目标是维持气体的超高纯度(通常要求纯度≥99.999%),并控制水分、氧气、颗粒物及总有机碳等指标在ppb甚至ppt级别。为此,管道系统必须满足以下基本要求:
- 材质选择:主干管道通常采用316L不锈钢(EP级),内表面经过电解抛光,粗糙度Ra≤0.4μm;阀门、接头采用VCR或焊接连接,避免螺纹连接带来的颗粒残留。
- 密封性能:所有连接点须经氦质谱检漏,泄漏率低于1×10⁻⁹ Pa·m³/s。
- 洁净施工环境:管道预制与安装应在洁净棚或高洁净度区域进行,操作人员穿戴洁净服、手套,使用无尘工具。
三、高纯气体集中供气设备组成
一套完整的高纯气体集中供气系统通常包括:
- 气源部分:钢瓶柜、汇流排(半自动/全自动切换)、大宗气体储罐及汽化器。
- 净化部分:气体纯化器、过滤器(颗粒过滤精度可达0.003μm)。
- 输送部分:316L EP不锈钢管道、VCR接头、隔膜阀、减压阀、质量流量控制器。
- 监控部分:压力传感器、露点仪、氧分析仪、颗粒计数器及PLC控制系统。
- 使用端:VMB(阀门分配箱)、VMP(阀门分配盘)及吹扫面板。
四、洁净气路管道安装关键技术
1. 施工前准备
- 图纸会审:确认管道走向、坡度、吹扫口及阀门位置。
- 材料检验:检查管材、阀门、接头的合格证、洁净包装及内表面质量。
- 环境控制:安装区域温度18~26℃,相对湿度≤60%,洁净度不低于ISO Class 7。
2. 管道预制与焊接
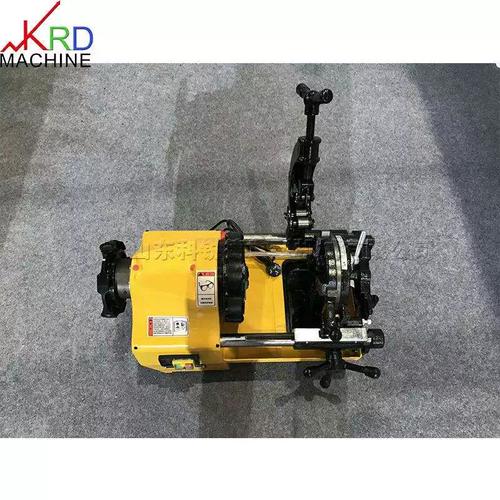
- 切割:使用专用切管器或金刚石锯片,避免碳化污染。
- 坡口:采用平口或V型坡口,去除毛刺。
- 焊接:首选自动轨道焊(TIG),焊接参数需经工艺评定。焊后内壁应无氧化色,必要时进行酸洗钝化。
- 标识:每道焊缝编号并记录焊接参数,便于追溯。
3. 管道安装与连接
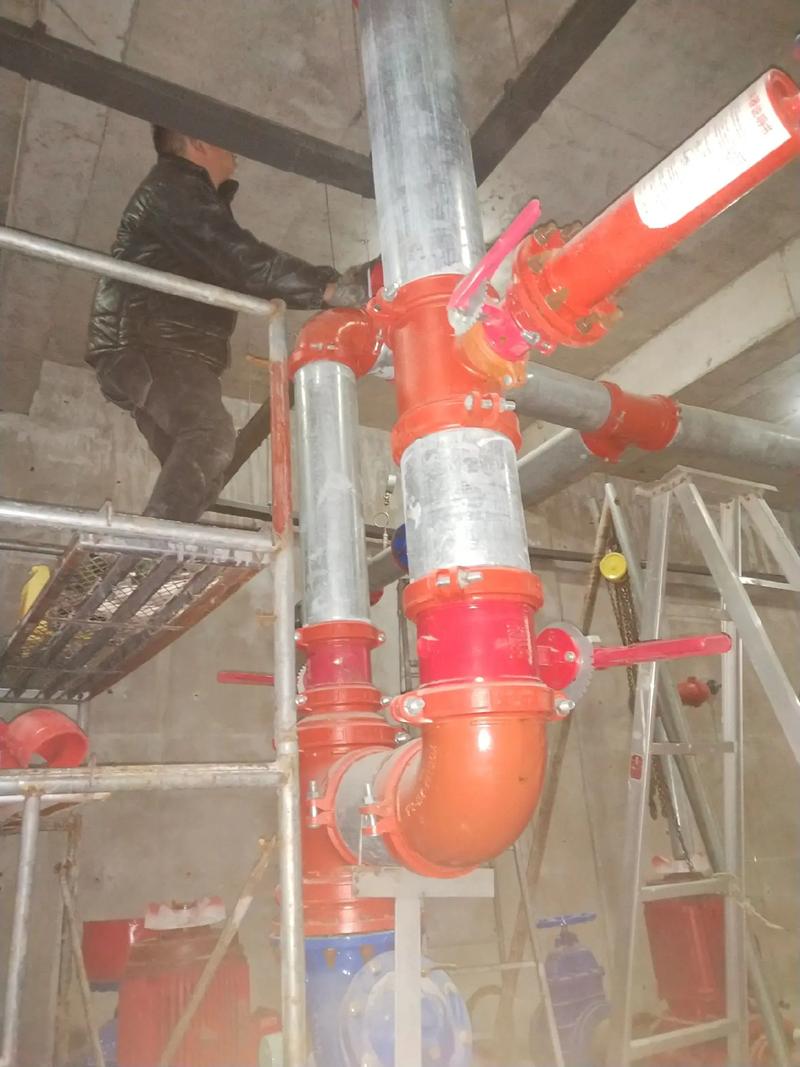
- 支架间距:水平管道支架间距1.5~2.5m,垂直管道每2~3m设一个支架,防止震动与应力。
- 坡度:输送气体管道一般设0.1%~0.5%坡度,坡向吹扫口或排污口。
- 连接:优先采用焊接,阀门与设备连接处使用VCR金属垫片密封。
- 吹扫:安装过程中分段进行高纯氮气吹扫,防止颗粒物沉积。
4. 系统吹扫与置换
- 吹扫:使用高纯氮气(≥99.999%)进行脉冲吹扫,直到出口气体颗粒数达标。
- 置换:对可燃或有毒气体管道,须用惰性气体彻底置换,氧含量低于1%方可通入目标气体。
- 保压:吹扫后系统充氮保压0.2~0.5MPa,防止外界污染。
5. 检漏与测试
- 氦检漏:对所有焊缝、VCR接头进行氦质谱检漏,泄漏率≤1×10⁻⁹ Pa·m³/s。
- 压力试验:按设计压力的1.15倍进行水压或气压试验(注意安全)。
- 纯度测试:通入高纯氮气,检测露点(≤-76℃)、氧含量(≤10ppb)及颗粒物。
五、施工现场管理要点
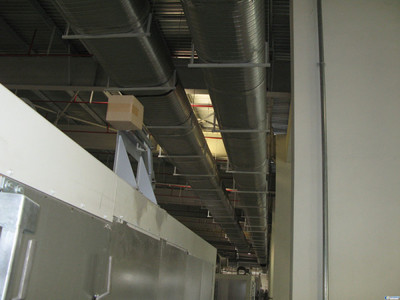
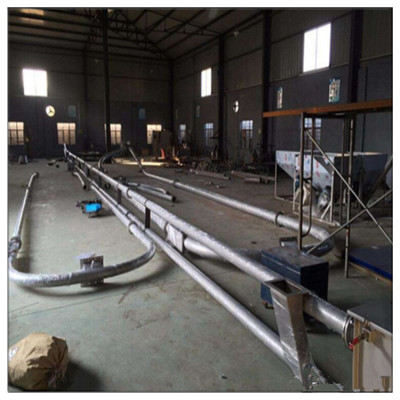
在洁净气路工程施工现场,管道设备安装需重点管控以下事项:
- 人员管控:进入洁净区须经风淋、更衣,严禁携带非洁净物品。
- 工具管理:使用无尘布、无尘纸、专用不锈钢工具,禁止使用普通棉纱和碳钢工具。
- 工序衔接:土建、电气、管道各专业交叉作业时,做好成品保护,避免二次污染。
- 记录归档:每道工序留有影像及文字记录,包括焊工信息、检漏报告、吹扫记录等。
- 安全措施:高纯气体多为窒息性或易燃性,现场须设氧气浓度报警仪及防爆通风。
六、常见问题与解决方案
| 问题 | 原因 | 对策 |
|------|------|------|
| 管路颗粒超标 | 切割焊渣残留、吹扫不彻底 | 加强预制清洁,采用脉冲吹扫+超声清洗 |
| 水分含量高 | 管道干燥不足、环境湿度大 | 延长氮气吹扫时间,安装后及时封口 |
| 焊缝泄漏 | 焊接参数不当、坡口不洁 | 自动焊机+工艺评定,焊前丙酮擦拭 |
| 阀门内漏 | 密封件损坏或颗粒卡涩 | 选用高纯隔膜阀,安装前复检 |
七、
高纯气体集中供气系统的洁净气路管道安装,是一项对细节要求极高的专业工程。从材料选型、预制焊接、吹扫置换到检漏测试,每一个环节都决定最终气体品质。施工现场必须严格执行洁净施工规范,落实全过程质量追溯,才能确保系统长期稳定运行,为高端制造提供可靠的气体保障。
如若转载,请注明出处:http://www.cygdgc.com/product/1.html
更新时间:2026-10-24 21:40:04